Kiểm soát chất lượng trong sản xuất
Trang này trình bày các điểm kiểm soát chất lượng trên dòng sản xuất sản phẩm điện tử, thường gọi là IQC, IPQC, FQC và OQC. Nội dung bắt đầu từ vị trí của kiểm soát chất lượng trong hệ thống quản lý chất lượng, sau đó đi qua từng điểm kiểm tra theo thứ tự vật tư đi qua nhà máy, phương pháp lấy mẫu theo AQL, kiểm soát quá trình bằng thống kê, cách xử lý hàng không đạt, cách các điểm kiểm tra được định nghĩa từ giai đoạn NPI, và cuối cùng là các chỉ số dùng để đo chất lượng.
Các trạm test trên dây chuyền lắp ráp (AOI, X-ray, ICT, functional test) và chỉ số First Pass Yield được mô tả ở mục "Đưa sản phẩm vào sản xuất (NPI)" của trang Quy trình phát triển sản phẩm phần cứng. Trang này không lặp lại phần đó mà đặt các trạm test vào khung kiểm soát chất lượng chung của nhà máy.
Quản lý chất lượng, QA và QC
Bộ tiêu chuẩn ISO 9000 coi quản lý chất lượng (quality management) là tập hợp nhiều hoạt động, trong đó có đảm bảo chất lượng (quality assurance, QA) và kiểm soát chất lượng (quality control, QC). Theo định nghĩa trong ISO 9000:2015, QC là phần của quản lý chất lượng tập trung vào việc đáp ứng các yêu cầu chất lượng, còn QA tập trung vào việc tạo ra sự tin tưởng rằng các yêu cầu đó sẽ được đáp ứng.
Trong nhà máy, khác biệt giữa hai khái niệm thể hiện ở đối tượng tác động. QC tác động lên sản phẩm: đo, kiểm tra, so với tiêu chuẩn chấp nhận rồi kết luận đạt hay không đạt. QA tác động lên quy trình: viết và duyệt quy trình, đánh giá nội bộ (internal audit), đánh giá nhà cung cấp, phân tích nguyên nhân lỗi và theo dõi hành động khắc phục. IQC, IPQC, FQC và OQC đều là hoạt động QC.
Các hoạt động này nằm trong hệ thống quản lý chất lượng (Quality Management System, QMS) của nhà máy. Chuẩn QMS phổ biến nhất là ISO 9001. Nhà cung cấp cho ngành ô tô áp dụng thêm IATF 16949, còn ngành hàng không và quốc phòng áp dụng AS9100. Chứng nhận ISO 9001 là chứng nhận cho hệ thống quản lý của tổ chức, khác với chứng nhận cho từng sản phẩm như CE hoặc FCC.
ISO 9001 không dùng các tên IQC, IPQC hay OQC. Đây là tên gọi thông dụng trong nhà máy, và cách chia điểm kiểm tra có thể khác nhau giữa các công ty. Bảng dưới đối chiếu các điểm kiểm tra với điều khoản liên quan của ISO 9001:2015.
| Hoạt động | Điều khoản ISO 9001:2015 |
|---|---|
| IQC | 8.4 Kiểm soát quá trình, sản phẩm và dịch vụ do bên ngoài cung cấp |
| IPQC | 8.5 Sản xuất và cung cấp dịch vụ |
| FQC, OQC | 8.6 Thông qua sản phẩm và dịch vụ (release) |
| Xử lý hàng không đạt | 8.7 Kiểm soát đầu ra không phù hợp; 10.2 Sự không phù hợp và hành động khắc phục |
Các điểm kiểm tra trên dòng sản xuất
Các điểm kiểm tra được đặt theo dòng vật tư, từ lúc vật tư vào nhà máy tới lúc thành phẩm được giao đi. Hình dưới minh họa vị trí của từng điểm. Hàng không đạt ở bất kỳ điểm nào đều được cách ly và chuyển sang quy trình xử lý hàng không phù hợp.
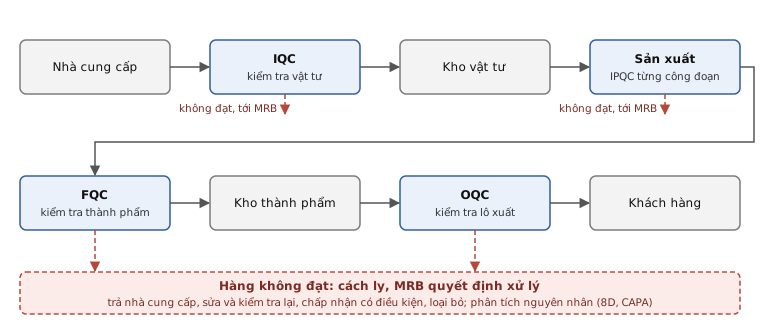
| Điểm | Tên đầy đủ | Đối tượng | Cách kiểm tra thường gặp |
|---|---|---|---|
| IQC | Incoming Quality Control | Nguyên vật liệu, linh kiện, bán thành phẩm nhận từ nhà cung cấp | Lấy mẫu theo AQL, đối chiếu chứng từ |
| IPQC | In-Process Quality Control | Sản phẩm và thông số quá trình tại từng công đoạn | Kiểm tra sản phẩm đầu tiên, tuần tra, SPC, trạm kiểm tra tự động |
| FQC | Final Quality Control | Thành phẩm ở cuối dây chuyền | Thường kiểm tra 100%, kết hợp functional test |
| OQC | Outgoing Quality Control | Lô thành phẩm trước khi giao | Lấy mẫu theo AQL, kiểm tra cả đóng gói và nhãn |
Kiểm tra vật tư đầu vào (IQC)
Incoming Quality Control (IQC) kiểm tra nguyên vật liệu, linh kiện và bán thành phẩm khi nhận từ nhà cung cấp, trước khi nhập kho. Mục đích là chặn vật tư lỗi trước khi được lắp vào sản phẩm. Lỗi phát hiện càng muộn thì số sản phẩm bị ảnh hưởng càng nhiều và chi phí sửa càng lớn.
Với sản xuất điện tử, các hạng mục IQC thường gặp gồm:
- Chứng từ: mã linh kiện của nhà sản xuất (Manufacturer Part Number, MPN) so với BOM và danh sách linh kiện thay thế đã duyệt, số lượng, date code và lot code, giấy chứng nhận phù hợp (Certificate of Conformance, CoC).
- Bao bì và nhãn: quy cách cuộn tape, tray hoặc tube, nhãn đúng với chứng từ.
- Linh kiện nhạy ẩm: linh kiện có mức nhạy ẩm (Moisture Sensitivity Level, MSL) phải còn trong túi chống ẩm kín, kèm gói hút ẩm và thẻ chỉ thị độ ẩm. J-STD-033 quy định cách đóng gói, bảo quản và sấy lại các linh kiện này.
- PCB trần: kích thước, độ cong vênh, bề mặt hoàn thiện, theo tiêu chí chấp nhận của IPC-A-600; kèm báo cáo đo trở kháng và cắt lát (microsection) do nhà sản xuất PCB cung cấp.
- Khả năng hàn (solderability): thử theo J-STD-002 khi cần đánh giá linh kiện đã lưu kho lâu.
- Linh kiện giả: với linh kiện mua ngoài kênh phân phối chính hãng, kiểm tra dấu hiệu linh kiện giả hoặc tái chế theo các yêu cầu như SAE AS5553.
Mức độ kiểm tra phụ thuộc vào lịch sử chất lượng của nhà cung cấp. Nhà cung cấp mới, hoặc vừa có lô bị từ chối, thường bị kiểm tra chặt hơn. Nhà cung cấp có chất lượng ổn định lâu dài có thể được giảm cỡ mẫu hoặc miễn kiểm tra, vật tư nhập thẳng vào kho (ship-to-stock). Kết quả IQC là đầu vào cho việc đánh giá nhà cung cấp, thường do kỹ sư chất lượng nhà cung cấp (Supplier Quality Engineer, SQE) phụ trách.
Kiểm soát trong quá trình sản xuất (IPQC)
In-Process Quality Control (IPQC, một số nơi gọi là PQC) kiểm soát chất lượng ngay trên dây chuyền, tại từng công đoạn. IQC và OQC kiểm tra một lô đã hoàn thành, còn IPQC theo dõi quá trình đang chạy để phát hiện sai lệch trước khi quá trình tạo ra nhiều hàng lỗi.
Các hoạt động IPQC thường gặp trong sản xuất điện tử gồm:
- Kiểm tra sản phẩm đầu tiên (first article inspection): vào đầu ca, sau khi đổi model, đổi chương trình máy hoặc sửa máy, sản phẩm đầu tiên được kiểm tra đầy đủ trước khi chạy hàng loạt. Trong SMT, bước này thường gồm đo giá trị linh kiện thụ động trên board đầu tiên bằng LCR meter và so với BOM.
- Chống nhầm linh kiện: khi nạp cuộn linh kiện vào máy pick and place, mã cuộn và vị trí feeder được quét và đối chiếu với chương trình máy.
- Kiểm tra tuần tra (patrol inspection): nhân viên IPQC lấy mẫu định kỳ tại các công đoạn, đồng thời kiểm tra việc tuân thủ hướng dẫn công việc.
- Theo dõi thông số quá trình: thể tích và chiều cao solder paste sau khi in (đo bằng máy kiểm tra solder paste, Solder Paste Inspection, SPI), profile nhiệt của lò reflow, nhiệt độ mỏ hàn, lực siết vít.
- Trạm kiểm tra tự động: AOI, X-ray và ICT trên dây chuyền cung cấp dữ liệu lỗi theo từng board.
Khi phát hiện bất thường, IPQC dừng công đoạn liên quan và cách ly các sản phẩm đã chạy từ lần kiểm tra đạt gần nhất. Tần suất kiểm tra vì vậy quyết định số sản phẩm có thể bị ảnh hưởng khi có sự cố.
Kiểm tra thành phẩm và lô xuất hàng (FQC, OQC)
Final Quality Control (FQC) kiểm tra thành phẩm ở cuối dây chuyền, sau khi lắp ráp hoàn chỉnh: ngoại quan, chức năng, nhãn và thông tin riêng của từng đơn vị như số serial. Ở nhiều nhà máy điện tử, FQC kiểm tra 100% sản phẩm và gắn với trạm functional test.
Outgoing Quality Control (OQC) kiểm tra lô thành phẩm đã đóng gói trước khi giao, thường lấy mẫu theo AQL. OQC kiểm tra từ góc nhìn của khách hàng: đúng model và cấu hình, đúng phiên bản firmware, đủ phụ kiện và tài liệu, nhãn và đóng gói đúng quy cách. Lô bị OQC từ chối được trả về để phân loại lại hoặc sửa, rồi kiểm tra lại trước khi giao. Một số nhà máy gộp FQC và OQC thành một bước.
Ngoài kiểm tra theo lô, một số nhà máy chạy thử nghiệm độ tin cậy định kỳ (Ongoing Reliability Test, ORT) trên mẫu lấy từ hàng xuất, ví dụ chạy dài ở nhiệt độ cao hoặc chu kỳ nhiệt, để phát hiện suy giảm chất lượng mà kiểm tra chức năng không thấy được.
OQC của nhà sản xuất và IQC của khách hàng là hai đầu của cùng một lần giao hàng. Tiêu chí kiểm tra, mức AQL và cách xử lý lô bị từ chối thường được hai bên thống nhất trong thỏa thuận chất lượng (quality agreement).
Lấy mẫu theo AQL
Kiểm tra 100% tốn thời gian và chi phí, còn với phép thử phá hủy thì không thể thực hiện. Vì vậy IQC và OQC thường kiểm tra theo lấy mẫu: lấy ngẫu nhiên một số đơn vị từ lô, đếm số đơn vị không đạt, rồi quyết định chấp nhận hay từ chối cả lô.
Chuẩn thường dùng cho kiểm tra theo thuộc tính (đạt hoặc không đạt) là ISO 2859-1, và ANSI/ASQ Z1.4 ở Mỹ. Các bước tra phương án lấy mẫu theo ISO 2859-1:
- Từ cỡ lô và mức kiểm tra (inspection level), tra ra chữ mã cỡ mẫu (sample size code letter). Chuẩn có ba mức kiểm tra chung I, II, III và bốn mức đặc biệt S-1 đến S-4. Mức II được dùng khi không có quy định khác.
- Từ chữ mã và mức AQL, tra ra cỡ mẫu n, số chấp nhận Ac và số từ chối Re.
- Kiểm tra n đơn vị. Nếu số đơn vị không đạt nhỏ hơn hoặc bằng Ac thì chấp nhận lô; nếu lớn hơn hoặc bằng Re thì từ chối lô.
Acceptance Quality Limit (AQL, giới hạn chất lượng chấp nhận) là mức chất lượng kém nhất, tính bằng phần trăm đơn vị không đạt hoặc số lỗi trên 100 đơn vị, được coi là chấp nhận được khi kiểm tra một chuỗi lô liên tiếp. AQL là tham số để chọn phương án lấy mẫu, không phải cam kết về từng lô: lô có tỷ lệ lỗi đúng bằng AQL vẫn có xác suất bị từ chối, và lô kém hơn AQL vẫn có xác suất được chấp nhận.
Ví dụ, một lô 2.000 đơn vị kiểm tra ở mức II ứng với chữ mã K và cỡ mẫu 125. Bảng dưới cho số chấp nhận và số từ chối ở hai mức AQL, với phương án lấy mẫu một lần, kiểm tra bình thường.
| AQL | Cỡ mẫu n | Ac | Re |
|---|---|---|---|
| 0,65 | 125 | 2 | 3 |
| 1,0 | 125 | 3 | 4 |
Todo
Đối chiếu ví dụ trên với Bảng 1 và Bảng 2-A trong bản gốc của ISO 2859-1.
Lỗi thường được phân loại theo mức nghiêm trọng, mỗi loại có một mức AQL riêng:
| Loại lỗi | Ý nghĩa |
|---|---|
| Nghiêm trọng (critical) | Gây mất an toàn cho người dùng hoặc vi phạm quy định; thường không chấp nhận ở bất kỳ mẫu nào |
| Nặng (major) | Làm sản phẩm không dùng được hoặc giảm chức năng |
| Nhẹ (minor) | Không ảnh hưởng chức năng, ví dụ vết trầy nhỏ trên vỏ |
Giá trị AQL cho từng loại lỗi không do chuẩn quy định mà do bên mua và bên bán thỏa thuận. ISO 2859-1 cũng quy định quy tắc chuyển giữa kiểm tra bình thường, kiểm tra chặt (tightened) và kiểm tra giảm (reduced) theo kết quả các lô gần nhất. Ví dụ, khi đang kiểm tra bình thường mà có 2 lô bị từ chối trong tối đa 5 lô liên tiếp thì chuyển sang kiểm tra chặt; khi đang kiểm tra chặt mà 5 lô liên tiếp được chấp nhận thì trở lại kiểm tra bình thường.
Kiểm soát quá trình bằng thống kê (SPC)
Statistical Process Control (SPC, kiểm soát quá trình bằng thống kê) theo dõi một thông số của quá trình theo thời gian bằng biểu đồ kiểm soát (control chart). Giá trị đo định kỳ được vẽ cùng một đường trung tâm và hai giới hạn kiểm soát, thường đặt cách giá trị trung bình ba lần độ lệch chuẩn. Điểm nằm ngoài giới hạn, hoặc một chuỗi điểm có xu hướng bất thường, cho biết quá trình chịu tác động của một nguyên nhân đặc biệt cần tìm và loại bỏ, kể cả khi sản phẩm vẫn nằm trong dung sai.
Giới hạn kiểm soát khác với giới hạn dung sai. Giới hạn kiểm soát được tính từ dữ liệu của chính quá trình, còn giới hạn dung sai (specification limit) đến từ yêu cầu thiết kế. Mức độ quá trình nằm gọn trong dung sai được đo bằng chỉ số năng lực quá trình, với USL và LSL là giới hạn dung sai trên và dưới, μ và σ là giá trị trung bình và độ lệch chuẩn của quá trình:
Cp chỉ so độ rộng của dung sai với độ phân tán của quá trình. Cpk tính thêm độ lệch của giá trị trung bình so với tâm dung sai, nên Cpk luôn nhỏ hơn hoặc bằng Cp. Chỉ số Ppk có cùng công thức nhưng dùng độ lệch chuẩn tổng thể của toàn bộ dữ liệu. Trong ngành ô tô, sổ tay PPAP của AIAG coi Ppk lớn hơn 1,67 là đạt yêu cầu khi nghiên cứu năng lực ban đầu của quá trình.
Trong sản xuất điện tử, các thông số thường được theo dõi bằng SPC gồm thể tích và chiều cao solder paste từ máy SPI, nhiệt độ đỉnh và thời gian trên nhiệt độ nóng chảy của profile reflow, và các giá trị đo tại trạm ICT và functional test như điện áp nguồn hoặc dòng tiêu thụ.
Xử lý hàng không đạt
Vật tư hoặc sản phẩm không đạt được đánh dấu và cách ly ở khu vực riêng để không lẫn vào hàng đạt. Hội đồng xem xét vật tư (Material Review Board, MRB), gồm đại diện của bộ phận chất lượng, kỹ thuật và sản xuất, quyết định cách xử lý:
- Trả lại nhà cung cấp (return to vendor), thường áp dụng cho vật tư bị IQC từ chối.
- Làm lại (rework): xử lý để sản phẩm phù hợp hoàn toàn với yêu cầu, rồi kiểm tra lại.
- Sửa chữa (repair): xử lý để sản phẩm dùng được cho mục đích dự định dù không phù hợp hoàn toàn với yêu cầu ban đầu. ISO 9000 phân biệt rework và repair theo đúng ý nghĩa này.
- Chấp nhận có điều kiện (use as is, deviation): dùng nguyên trạng khi sai lệch không ảnh hưởng chức năng, và được các bên liên quan, có khi cả khách hàng, phê duyệt.
- Loại bỏ (scrap).
Xử lý xong lô hàng chưa đủ, cần tìm nguyên nhân để lỗi không lặp lại. Quy trình hành động khắc phục và phòng ngừa (Corrective and Preventive Action, CAPA) theo dõi việc này. Với lỗi nghiêm trọng, khiếu nại của khách hàng, hoặc yêu cầu khắc phục gửi nhà cung cấp (Supplier Corrective Action Request, SCAR), phương pháp 8D (Eight Disciplines) thường được dùng. 8D đi qua các bước: lập nhóm, mô tả vấn đề, ngăn chặn tạm thời, xác định nguyên nhân gốc, chọn và kiểm chứng giải pháp, triển khai giải pháp lâu dài, ngăn tái diễn, và ghi nhận kết quả của nhóm. Nguyên nhân gốc thường được tìm bằng phương pháp 5 Why hoặc biểu đồ xương cá (Ishikawa).
Kế hoạch kiểm soát và PFMEA trong NPI
Các điểm kiểm tra không tự hình thành khi bắt đầu sản xuất hàng loạt mà được định nghĩa trong giai đoạn đưa sản phẩm vào sản xuất (NPI), cùng lúc với quy trình sản xuất. Phương pháp hoạch định chất lượng sản phẩm (Advanced Product Quality Planning, APQP), xuất phát từ ngành ô tô, dùng hai tài liệu chính cho việc này.
Phân tích dạng lỗi và tác động của quá trình (Process Failure Mode and Effects Analysis, PFMEA) xét từng công đoạn có thể hỏng theo cách nào, hậu quả ra sao, và các biện pháp phòng ngừa, phát hiện đang có. Rủi ro được xếp ưu tiên theo mức nghiêm trọng, khả năng xảy ra và khả năng phát hiện. Sổ tay FMEA của AIAG và VDA ban hành năm 2019 dùng chỉ số ưu tiên hành động (Action Priority, AP) thay cho chỉ số RPN của các phiên bản trước.
Kế hoạch kiểm soát (Control Plan) liệt kê cho từng công đoạn: đặc tính cần kiểm soát, tiêu chuẩn, phương pháp đo, cỡ mẫu và tần suất, phương pháp kiểm soát (SPC, kiểm tra, cơ cấu chống sai lỗi poka-yoke) và kế hoạch phản ứng khi không đạt. Theo APQP, Control Plan được lập ở ba mức: mẫu thử (prototype), trước sản xuất (pre-launch) và sản xuất (production). Các rủi ro cao trong PFMEA phải có biện pháp kiểm soát tương ứng trong Control Plan.
Từ Control Plan, nhà máy viết hướng dẫn kiểm tra (inspection instruction) và biểu mẫu ghi chép cho từng điểm IQC, IPQC, FQC và OQC. Thiết kế cũng ảnh hưởng tới khả năng kiểm soát: những gì không được tính đến khi thiết kế cho kiểm thử (DFT), như test point hoặc chuỗi JTAG, thì không thể bổ sung ở nhà máy.
Chỉ số chất lượng
Bảng dưới liệt kê các chỉ số thường dùng để theo dõi chất lượng sản xuất và chất lượng nhà cung cấp.
| Chỉ số | Định nghĩa | Thường dùng cho |
|---|---|---|
| First Pass Yield (FPY) | Tỷ lệ đơn vị qua mọi trạm kiểm tra ngay lần đầu, không phải sửa | Hiệu quả của dây chuyền |
| Lot Acceptance Rate (LAR) | Tỷ lệ lô được chấp nhận trên tổng số lô kiểm tra | Kết quả IQC theo nhà cung cấp, kết quả OQC |
| Defective Parts Per Million (DPPM) | Số đơn vị không đạt trên một triệu đơn vị | Chất lượng vật tư nhà cung cấp, chất lượng hàng tới khách hàng |
| Defects Per Million Opportunities (DPMO) | Số lỗi trên một triệu cơ hội gây lỗi; trong lắp ráp board, cơ hội được tính theo linh kiện, mối hàn và lần lắp | Chất lượng quá trình lắp ráp, theo IPC-9261 |
Liên quan
- Quy trình phát triển sản phẩm phần cứng (Hardware Design): NPI, các trạm test trên dây chuyền, FPY và DFT.
- Manufacturing & SMT (Hardware Design): quy trình lắp ráp SMT.
- Compliance & Certification (Security): chứng nhận cho sản phẩm, phân biệt với chứng nhận hệ thống quản lý chất lượng của nhà máy.
- Provisioning & Device Identity (Embedded): ghi định danh và khóa cho từng thiết bị trong sản xuất.
- Quy trình phát triển phần mềm (Programming): quy trình kiểm thử và phát hành ở phía phần mềm.
Tài liệu tham khảo
- ISO 9000:2015, Quality management systems, Fundamentals and vocabulary.
- ISO 9001:2015, Quality management systems, Requirements.
- IATF 16949:2016, Quality management system requirements for automotive production and relevant service parts organizations.
- SAE AS9100, Quality Management Systems, Requirements for Aviation, Space, and Defense Organizations.
- ISO 2859-1, Sampling procedures for inspection by attributes, Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection.
- ANSI/ASQ Z1.4, Sampling Procedures and Tables for Inspection by Attributes.
- IPC-A-600, Acceptability of Printed Boards.
- IPC-A-610, Acceptability of Electronic Assemblies.
- IPC/JEDEC J-STD-033, Handling, Packing, Shipping and Use of Moisture/Reflow Sensitive Surface Mount Devices.
- J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires.
- IPC-9261, In-Process DPMO and Estimated Yield for PWAs.
- SAE AS5553, Counterfeit Electrical, Electronic, and Electromechanical (EEE) Parts; Avoidance, Detection, Mitigation, and Disposition.
- AIAG, Production Part Approval Process (PPAP), 4th edition.
- AIAG, Advanced Product Quality Planning (APQP) and Control Plan.
- AIAG và VDA, FMEA Handbook, 2019.
- ASQ, Control chart.
- ASQ, Eight disciplines (8D) problem solving.